数字工厂中的生产管理系统及其集成路径——以工业自动控制系统装置制造为例
随着工业4.0和智能制造的深入推进,数字工厂已成为制造业转型升级的核心方向。尤其对于工业自动控制系统装置制造这类技术密集、工艺复杂、定制化程度高的行业,构建高效协同的生产管理系统体系并实现系统间无缝集成,是提升生产效率、保障产品质量、缩短交付周期的关键。本文系统梳理数字工厂中常用的生产管理系统,探讨其集成方式,并结合工业自动控制系统装置制造的特点给出落地建议。
一、数字工厂中的核心生产管理系统
数字工厂的生产管理系统通常是一个多层级的生态系统,涵盖从设备控制到经营决策的各个层面。主要系统包括:
1. 制造执行系统(MES)
MES是数字工厂的“中枢神经”,负责车间层面的生产调度、工序管理、质量追溯、物料跟踪、设备状态监控和绩效分析。在工业自动控制系统装置制造中,MES需要管理多品种、小批量的生产订单,协调SMT贴片、插件、组装、调试、老化测试等环节,并记录每个产品的完整生产履历。
2. 企业资源计划系统(ERP)
ERP负责企业级的资源规划,涵盖销售、采购、库存、财务、成本核算和主生产计划。在自动控制系统装置制造中,ERP需管理数以万计的电子元器件、结构件和辅料,并支持按订单设计(ETO)或按订单配置(CTO)模式下的物料清单(BOM)和工艺路线管理。
3. 高级计划与排程系统(APS)
APS利用先进的算法和约束理论,在有限产能下优化生产排程。对于自动控制系统装置制造,APS需考虑设备能力、模具/夹具可用性、人员技能、物料齐套性以及测试设备的冲突,生成精确到分钟级的工序级计划,并动态响应插单、设备故障等异常。
4. 产品生命周期管理系统(PLM)
PLM管理产品从概念设计、详细设计、工艺规划到退市的全生命周期数据,包括CAD模型、电气原理图、BOM、工艺文件和变更记录。在工业自动控制系统装置制造中,PLM确保设计版本与制造版本的一致,并支持工程变更(ECO)的高效执行。
5. 仓储管理系统(WMS)
WMS管理原材料、半成品和成品的入库、上架、拣选、配送和盘点。针对自动控制系统装置制造中大量小尺寸、高价值、静电敏感的元器件,WMS需支持条码/RFID识别、防静电管理和先进先出(FIFO)策略,并与SMT料站表联动。
6. 质量管理系统(QMS)
QMS覆盖进料检验(IQC)、过程检验(IPQC)、成品检验(OQC)和可靠性测试,支持统计过程控制(SPC)、失效模式与影响分析(FMEA)和纠正预防措施(CAPA)。在自动控制系统装置制造中,QMS尤其关注焊点质量、电气性能测试数据和老化数据的采集与分析。
7. 设备管理系统(EAM)
EAM管理生产设备、测试仪器和工装的台账、维护计划、点检记录和维修工单。自动控制系统装置制造依赖贴片机、回流焊、AOI、ICT、功能测试台等昂贵设备,EAM通过预防性维护和OEE分析保障设备综合效率。
8. 数据采集与监视控制系统(SCADA)
SCADA实时采集设备运行参数、工艺数据和报警信息,为MES和APS提供准确的现场数据。在自动控制系统装置制造中,SCADA可连接贴片机、印刷机、回流焊、测试设备等,实现设备互联与数据透明。
9. 能源管理系统(EMS)
EMS监控水、电、气等能源消耗,帮助工厂降低单位产品能耗,支持绿色制造。对于有洁净室、老化房等高耗能区域的自动控制系统装置制造工厂,EMS尤为重要。
二、系统集成的关键方式
上述系统若孤立运行,将形成信息孤岛,无法发挥数字工厂的整体效益。系统集成需从数据、业务和界面三个层面推进,常见方式包括:
1. 基于SOA/微服务的集成
采用面向服务的架构(SOA)或微服务,将各系统的功能封装为标准化服务(如RESTful API),通过企业服务总线(ESB)或API网关进行通信。例如,MES调用ERP的订单服务和WMS的物料服务,APS调用MES的生产进度服务。
2. 基于统一数据模型的集成
建立统一的数据字典和主数据管理(MDM)平台,确保物料、BOM、工艺路线、设备、人员等核心数据在ERP、PLM、MES、WMS中一致。ISA-95标准是常用的参考框架,定义了企业层与车间层之间的数据交换模型。
3. 基于消息中间件的异步集成
采用Kafka、MQTT、RabbitMQ等消息中间件,实现高并发、低耦合的数据传输。例如,SCADA通过MQTT将设备状态实时发布到消息总线,MES和EAM订阅所需主题,避免系统间直接依赖。
4. 基于数据库中间表/视图的集成
在传统系统中,通过共享数据库或中间表进行数据交换,适合实时性要求不高的批量同步。例如,ERP将日生产计划写入中间表,MES定时读取并回写完工数据。
5. 基于工业物联网平台的集成
利用工业物联网平台(如西门子MindSphere、PTC ThingWorx、树根互联根云等)连接底层设备和上层应用,提供数据采集、边缘计算、协议转换和API管理能力。平台可作为系统集成的中枢,简化异构系统对接。
6. 典型集成场景
- ERP与MES集成:ERP向MES下发生产订单和物料信息,MES向ERP反馈完工数量和工时。
- PLM与ERP/MES集成:PLM将EBOM转换为MBOM,并同步工艺路线到MES;工程变更通过工作流触发ERP和MES更新。
- APS与MES/ERP集成:APS从ERP获取订单,从MES获取产能和进度,生成排程结果下发给MES执行。
- WMS与MES/ERP集成:WMS根据MES的物料需求进行齐套配送,并向ERP更新库存。
- SCADA与MES/QMS集成:SCADA实时采集测试数据,传递给QMS进行SPC分析,并将设备状态传给MES更新工序进度。
三、工业自动控制系统装置制造中的集成实践
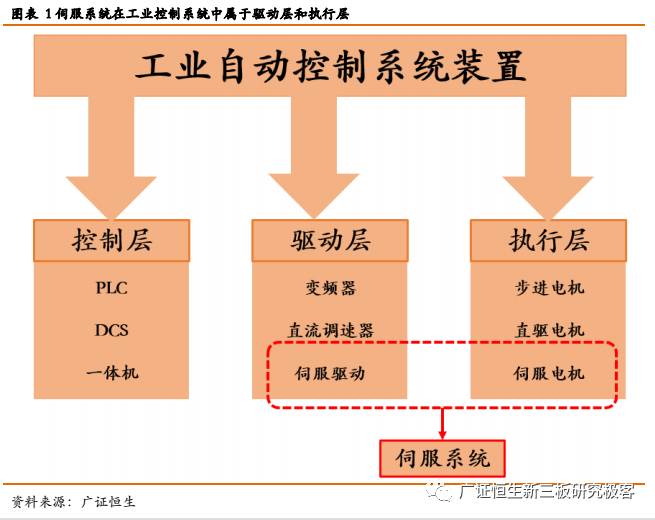
工业自动控制系统装置通常包括PLC、DCS、变频器、伺服驱动器、传感器、仪器仪表等产品的制造,其生产特点为:
- 多品种、小批量、定制化:不同客户的配置差异大,BOM和工艺路线动态变化。
- 电子与机械混合工艺:涉及SMT、插件、组装、 wiring、调试、老化、标定等。
- 严格的质量与追溯要求:产品用于工业现场,需满足功能安全、EMC、环境适应性等标准。
- 测试数据量大:每台装置需进行ICT、FCT、老化、校准等测试,产生大量数据。
针对这些特点,集成方案应重点关注:
- 以MES为核心的制造协同:MES与APS紧耦合,实现动态排程;与WMS联动,确保物料齐套;与QMS融合,实现全流程质量追溯。
- 以PLM为源的工程数据贯通:PLM管理设计BOM和工艺,通过集成自动生成制造BOM和作业指导书,减少人工录入错误。
- 以SCADA/IIoT为底的设备互联:采集贴片机、测试台、老化房的数据,实时监控设备利用率(OEE)和测试通过率。
- 以数据中台为支撑的分析决策:汇聚各系统数据,构建生产驾驶舱,利用大数据分析优化排程、预测质量风险和设备故障。
某工业自动控制系统装置制造企业的实践案例:该企业部署了ERP、PLM、MES、APS、WMS、QMS和SCADA,通过ESB和消息队列集成。ERP接收销售订单后,PLM生成配置BOM和工艺,APS依据设备产能和物料库存进行排程,MES执行生产并实时采集测试数据,QMS自动判定并触发返修流程,WMS通过AGV配送物料至线边。集成后,生产周期缩短25%,产品不良率降低18%,设备利用率提升12%。
四、集成实施的挑战与建议
系统集成面临接口标准不统一、数据质量差、组织壁垒等挑战。建议:
- 顶层设计先行:制定清晰的IT/OT融合架构和集成规范,参考ISA-95、OPC UA等标准。
- 主数据治理:建立MDM团队,确保物料、BOM、设备等主数据唯一、准确。
- 分步实施:优先打通ERP-MES-APS-WMS核心链路,再扩展至PLM、QMS和SCADA。
- 选择合适平台:采用支持低代码集成和API管理的工业互联网平台,降低集成复杂度。
- 重视网络安全:在IT与OT网络之间部署隔离和防护措施,保障生产安全。
##
数字工厂中的生产管理系统是一个有机整体,MES、ERP、APS、PLM、WMS、QMS、EAM、SCADA、EMS等各司其职又紧密协作。对于工业自动控制系统装置制造,通过基于标准、数据驱动、平台化的集成策略,能够实现从设计、计划、生产到交付的全流程数字化,最终赢得质量、成本和交付的竞争优势。随着AI和数字孪生技术的成熟,系统集成将向更智能、更自治的方向演进,为制造业创造更大价值。
如若转载,请注明出处:http://www.hanxingtechsz.com/product/45.html
更新时间:2026-10-05 08:56:59